Termoform ve Vakum Form Uygulamalarında PETG Levha Seçimi
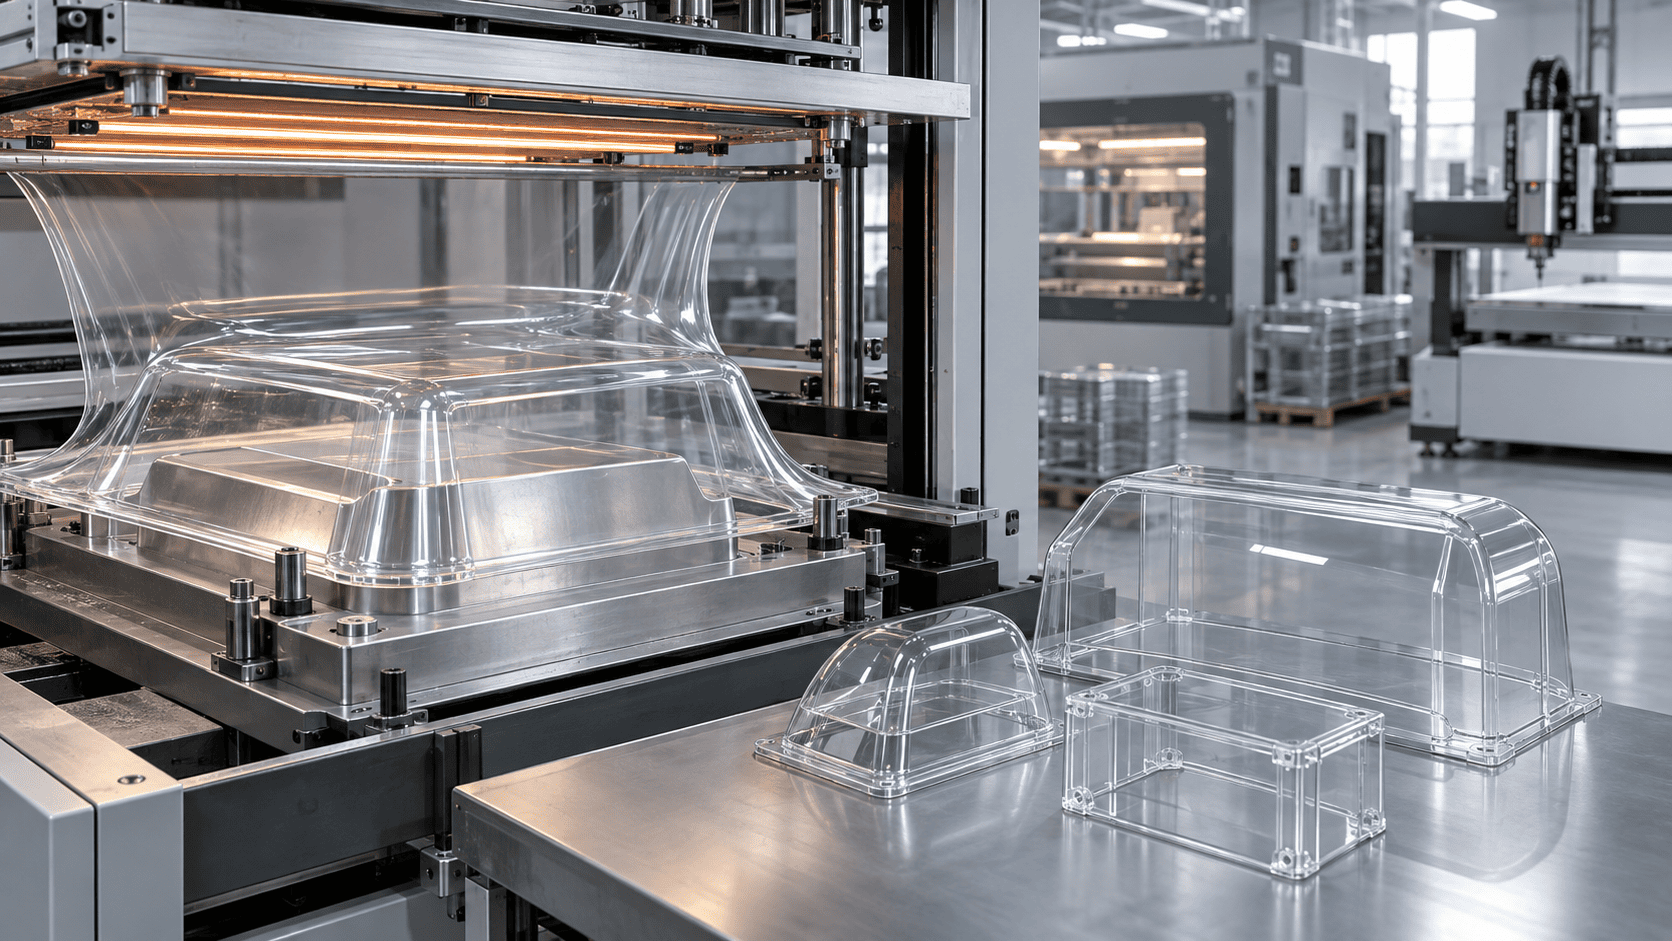
Termoform yöntemi, plastik levhanın kontrollü biçimde ısıtılarak kalıp üzerinde şekillendirilmesini sağlar. PETG, şeffaflık, darbe dayanımı ve şekillendirme kabiliyeti nedeniyle bu üretim yönteminde sık değerlendirilen termoplastiklerden biridir.
Ancak başarılı bir termoform PETG levha uygulaması için yalnızca malzeme türünü seçmek yeterli değildir. Kalınlık, sıcaklık dağılımı, kalıp geometrisi, çekme oranı ve soğutma süreci birlikte planlanmalıdır.
Termoform Nedir?
Termoformda plastik levha yumuşama sıcaklığına kadar kontrollü olarak ısıtılır.
Ardından:
Kalıp üzerine yerleştirilir.
Vakum veya basınç uygulanır.
Levha kalıbın şeklini alır.
Soğutulur.
Fazla kenarlar kesilir.
Bu yöntem küçük ve yüksek adetli üretimlerde kullanılabilir.
Vakum Form Nedir?
Vakum form, termoform yöntemlerinden biridir.
Isıtılmış levha ile kalıp arasındaki hava vakumla çekilir.
Atmosfer basıncı levhayı kalıp yüzeyine doğru iter.
Bu yöntem:
Ambalaj
Teşhir
Koruyucu kapak
Makine muhafazası
Endüstriyel parça
üretiminde kullanılabilir.
PETG Neden Termoform İçin Kullanılır?
PETG levha, düşük sıcaklıklarda şekillendirme kolaylığı ve yüksek darbe performansıyla çeşitli termoform uygulamalarına uygundur.
Başlıca avantajları:
Şeffaflık
Kolay şekillendirme
Vakum form uygunluğu
Darbe dayanımı
Baskı yapılabilmesi
İşlenebilirlik
Farklı ebat ve kalınlık seçeneklerini teknik ürün açısından karşılaştırmak için Polin Yapı PET-G levha sayfası da incelenebilir.
PETG Levha Kalınlığı Nasıl Seçilir?
Kalınlık nihai parçanın:
Ölçüsü
Derinliği
Taşıyacağı yük
Geometrisi
Kenar yapısı
dikkate alınarak belirlenir.
Termoform sırasında levha gerildiği için başlangıç kalınlığı ile nihai ürünün her bölgesindeki kalınlık aynı olmayabilir.
Özellikle derin kalıplarda köşe ve yan yüzeylerde incelme oluşabilir.
Bu nedenle levha seçiminde yalnızca nominal kalınlığa değil, parçanın şekillendirme sonrasında ihtiyaç duyacağı minimum cidar kalınlığına da dikkat edilmelidir.
Draw Ratio Neden Önemlidir?
Termoform parçasının derinliği arttıkça levhanın daha fazla alana yayılması gerekir.
Bu durum duvar kalınlığının azalmasına yol açabilir.
Kalıp tasarımında:
Derinlik
Genişlik
Geçiş yarıçapları
Köşeler
dengeli tasarlanmalıdır.
Yüksek çekme oranına sahip ürünlerde başlangıç levha kalınlığı ve kalıp geometrisi birlikte değerlendirilmelidir.
Isıtma Homojen Olmalı
Levhanın bir bölgesi aşırı ısınıp diğer bölgesi soğuk kalırsa form sırasında:
Yırtılma
İncelme
Optik bozulma
Yüzey izi
oluşabilir.
Bu nedenle ısıtıcıların levha yüzeyine homojen enerji vermesi önemlidir.
Özellikle geniş yüzeyli PETG levhalarda levhanın merkez ve kenar bölgelerinin benzer şekilde ısıtılması proses kalitesi açısından önem taşır.
PETG Ön Kurutma Gerektirir mi?
Malzemenin depolama koşulu ve üreticinin teknik tavsiyesi kontrol edilmelidir.
Nem absorpsiyonu işleme sırasında yüzey hatalarına yol açabileceğinden üretici dokümanında ön kurutma öneriliyorsa uygulanmalıdır.
Kurutma gereksinimi konusunda genel kabuller yerine kullanılacak PETG ürününün teknik veri sayfası esas alınmalıdır.
Kalıp Tasarımında Nelere Dikkat Edilmeli?
Köşe Yarıçapları
Çok keskin köşeler levhada aşırı incelme oluşturabilir.
Çıkış Açısı
Parçanın kalıptan çıkarılmasını kolaylaştıracak draft açısı bırakılmalıdır.
Vakum Delikleri
Havanın kalıp yüzeyinden dengeli şekilde tahliye edilmesi gerekir.
Kalıp Yüzeyi
PETG yüzeyi kalıbın yüzey dokusunu yansıtabilir.
Bu nedenle nihai parçanın optik görünümü önemliyse kalıp yüzey kalitesi üretim öncesinde dikkate alınmalıdır.
Pozitif ve Negatif Kalıp Farkı
Pozitif kalıpta levha kalıbın dış yüzeyine doğru şekillenir.
Negatif kalıpta ise kalıp boşluğunun içine çekilir.
Hangi yöntemin kullanılacağı:
Görsel yüzey
Ölçü hassasiyeti
Parça geometrisi
ile belirlenir.
Kalıp tipi, parçanın hangi yüzeyinde daha yüksek ölçü veya yüzey hassasiyeti beklendiğine göre seçilebilir.
PETG Vakum Formda Beyazlaşır mı?
Yanlış sıcaklık, aşırı gerilme veya uygun olmayan proses koşullarında optik değişimler oluşabilir.
Sorunun önüne geçmek için:
Isı kontrolü
Kalıp yarıçapları
Çekme oranı
Soğutma
optimize edilmelidir.
Özellikle şeffaflığın önemli olduğu teşhir, koruyucu kapak veya makine paneli gibi uygulamalarda numune üretim yapılması faydalıdır.
PETG Sonradan Kesilebilir mi?
Termoformdan çıkan parçalar:
CNC
Testere
Freze
Uygun kesim sistemleri
ile trimlenebilir.
Delik ve montaj noktaları da işlem sonrasında açılabilir.
PETG’nin kesim, delme, frezeleme ve büküm detayları için PETG ve APET levha işlenmesi rehberine göz atabilirsiniz.
PETG mi APET mi Termoformda Daha İyi?
İki malzeme de termoform edilebilir.
PETG özellikle karmaşık geometriler ve şekillendirme kolaylığı beklentisi olan uygulamalarda güçlü bir alternatiftir.
APET ise ambalaj ve seri üretim uygulamalarında geniş biçimde kullanılabilir.
APET levha özellikleri proje özelinde karşılaştırılmalıdır.
PETG ve APET arasındaki seçimde yalnızca termoform kabiliyeti değil; ürün geometrisi, üretim adedi, optik beklenti ve nihai kullanım alanı da dikkate alınmalıdır.
PETG ile Hangi Ürünler Üretilebilir?
Şeffaf koruyucu kapak
Ürün standı
Ambalaj
Makine paneli
Teşhir ürünü
Endüstriyel muhafaza
Aydınlatma elemanı
Otomat parçası
Özellikle şeffaflık ile şekillendirilebilirliğin birlikte istendiği projelerde PETG farklı sektörlere yönelik çözümler sunabilir.
Seri Üretim Öncesi Numune Neden Önemlidir?
Termoform prosesinde teorik hesaplar önemli olsa da gerçek üretim denemesi kritik rol oynar.
Numune üretimde:
Isıtma süresi
Kalıp sıcaklığı
Vakum süresi
İncelme oranı
Soğutma
Trimleme
kontrol edilebilir.
Bu sayede seri üretime geçmeden önce proses optimize edilir.
Aynı zamanda numune üzerinde ölçü, şeffaflık, yüzey kalitesi ve montaj noktaları kontrol edilerek seri üretimde oluşabilecek kayıplar azaltılabilir.
En Sık Yapılan Hatalar
Gereğinden ince levha seçmek
Keskin köşeli kalıp kullanmak
Homojen ısıtmamak
Aşırı hızlı vakum uygulamak
Yetersiz soğutma
Kalıptan erken çıkarmak
Koruyucu film konusunda üretici talimatını dikkate almamak
Bu hataların önemli bir bölümü doğru ürün seçilmiş olsa bile nihai parçanın yüzey ve ölçü kalitesini olumsuz etkileyebilir.
PETG Termoform Uygulamalarında Doğru Seçim
PETG’nin termoform performansından doğru şekilde yararlanabilmek için levha ve üretim prosesinin birlikte tasarlanması gerekir.
Kalıp geometrisi, levha kalınlığı, ısı dağılımı ve çekme oranı doğru planlandığında PETG çok farklı şeffaf ve şekillendirilmiş parçaların üretiminde kullanılabilir.
Teknik özellikler ve malzeme yapısı hakkında ayrıntılı bilgi için PETG levha seçeneklerini inceleyebilirsiniz.
Farklı kalınlık ve ebat alternatiflerini ticari olarak karşılaştırmak için PETG levhalar kategorisine göz atabilir; proje ve endüstriyel uygulama odaklı ürün seçenekleri için PET-G levha sayfasını değerlendirebilirsiniz.